
1. অভ্যন্তরীণ গহ্বর এবং নির্ভুলতা CNC মেশিনের অংশগুলির আকৃতি পছন্দ করে একটি ইউনিফাইড জ্যামিতিক প্রকার এবং আকার গ্রহণ করা উচিত। এইভাবে, টুল স্পেসিফিকেশন এবং টুল পরিবর্তনের সংখ্যা হ্রাস করা যেতে পারে, প্রোগ্রামিং সুবিধাজনক, এবং উত্পাদন দক্ষতা উন্নত হয়।
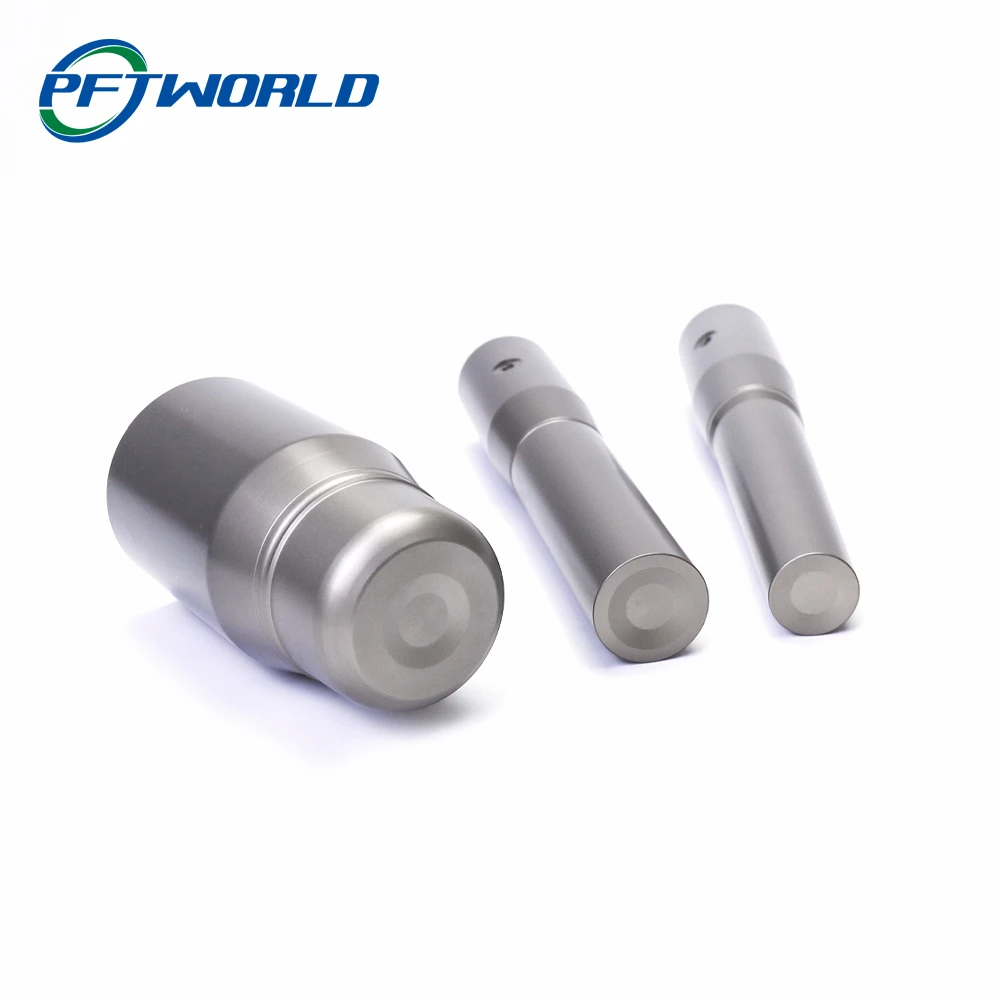
2. ভিতরের খাঁজ ফিলেটের আকার টুলের ব্যাসের আকার নির্ধারণ করে, তাই ভিতরের খাঁজ ফিললেটের ব্যাসার্ধ খুব ছোট হওয়া উচিত নয়। অংশগুলির উত্পাদনযোগ্যতা প্রক্রিয়াকৃত কনট্যুরের উচ্চতা এবং স্থানান্তর চাপের ব্যাসার্ধের সাথে সম্পর্কিত।
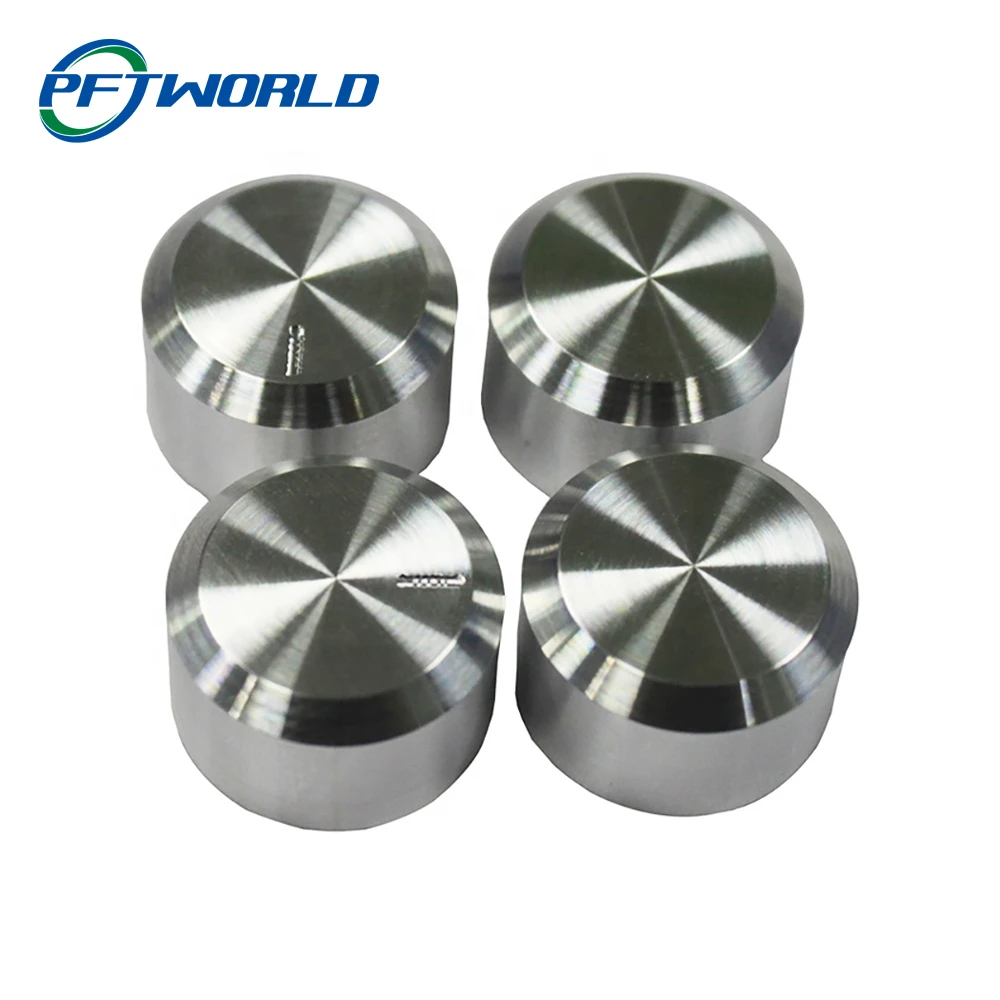
3. নির্ভুল CNC মেশিনিং অংশগুলির নীচের সমতলকে মিল করার সময়, খাঁজের নীচের ফিলেট ব্যাসার্ধ r খুব বড় হওয়া উচিত নয়।
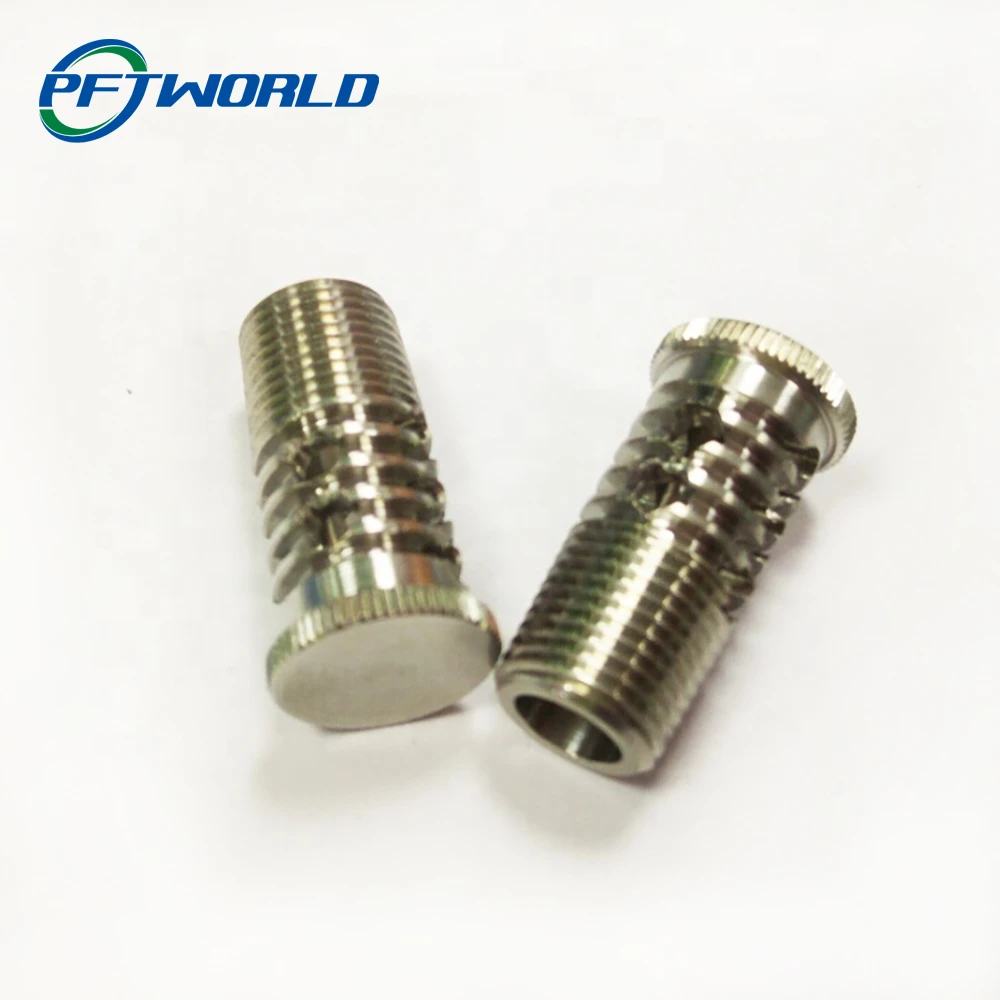
4. একটি ইউনিফাইড ডেটাম পজিশনিং গ্রহণ করা উচিত। নির্ভুল সিএনসি মেশিনিংয়ে, যদি কোনও ইউনিফাইড ডেটাম পজিশনিং না থাকে, তাহলে ওয়ার্কপিস পুনরায় ইনস্টল করার কারণে মেশিনিংয়ের পরে দুটি পৃষ্ঠের কনট্যুরগুলির অবস্থান এবং আকার সমন্বয়হীন হবে। সমস্যা এড়াতে এবং দুটি ক্ল্যাম্পিং অপারেশনের পরে তাদের আপেক্ষিক অবস্থানের যথার্থতা নিশ্চিত করতে, একটি ইউনিফাইড ডেটাম পজিশনিং ব্যবহার করা উচিত।
যে বিষয়গুলিতে মনোযোগ দেওয়া দরকার: পজিশনিং রেফারেন্স হোল হিসাবে অংশে একটি উপযুক্ত গর্ত থাকা ভাল। যদি তা না হয়, একটি পজিশনিং রেফারেন্স হোল হিসাবে একটি প্রসেস হোল সেট করুন (যেমন ফাঁকা জায়গায় একটি প্রসেস লগ যোগ করা বা পরবর্তী প্রক্রিয়াতে মিল করার জন্য ভাতার উপর একটি প্রসেস হোল সেট করা)। ) যদি প্রক্রিয়া গর্ত করা যায় না, অন্তত সমাপ্ত পৃষ্ঠ দুটি ক্ল্যাম্পিং দ্বারা সৃষ্ট ত্রুটি কমাতে একটি ইউনিফাইড রেফারেন্স হিসাবে ব্যবহার করা উচিত। উপরন্তু, এটি বিশ্লেষণ করা উচিত যে প্রয়োজনীয় মেশিনিং নির্ভুলতা এবং অংশগুলির মাত্রিক সহনশীলতা নিশ্চিত করা যেতে পারে, অপ্রয়োজনীয় মাত্রা রয়েছে যা দ্বন্দ্ব সৃষ্টি করে বা বন্ধ মাত্রা যা প্রক্রিয়া বিন্যাসকে প্রভাবিত করে।